Оборудование для сварки пластика
-
Алмазные коронки по железобетону Kern Diamond Bit Concrete Premium 650 мм
 Диаметр: 650 ммРабочая длина: 450 ммЦена с НДС:по запросу
-
Универсальный складной рабочий стол-верстак Remmers Optimus 120
 Размеры столешницы (Д×Ш): 1200×625 ммВысота: 825 ммЦена с НДС:22 800 руб.


-
Мотокультиватор бензиновый Alteco MK 6-1000
 Мощность двигателя: 4.3 кВтВес нетто: 90 кгЦена с НДС:по запросу
-
Ролик прикаточный фторопластовый на подшипнике СварПом 20 мм
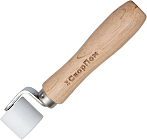 Исполнение: на подшипникеШирина: 20 ммЦена с НДС:2 100 руб.


-
Алмазные коронки по железобетону Kern Diamond Bit Concrete Premium 65 мм
 Диаметр: 65 ммРабочая длина: 450 ммЦена с НДС:8 200 руб.
-
Алмазная коронка для сухого бурения с микроударом Адель Diamond Hit DH-D400 28 мм
 Диаметр: 28 ммРабочая длина: 450 ммЦена с НДС:3 400 руб.


-
Дрель с микроударом для алмазного сверления Baier BDB 825

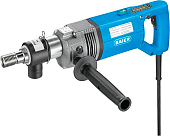 Диаметр отверстий: 60 - 200 ммМощность: 1,8 кВтЦена с НДС:139 050 руб.
-
Алмазные коронки по железобетону Kern Diamond Bit Concrete Premium 30 мм
 Диаметр: 30 ммРабочая длина: 450 ммЦена с НДС:5 600 руб.


Новости
-
13.11.2026В России разрабатывают атомный двигатель мощностью 1 МВт и электростанцию для Луны
-
05.11.2026Энергетическая безопасность России: обслуживание и ремонт импортных газовых турбин
-
26.11.2025Новые поступления для серьёзной работы: спираль и адаптер от Crocodile
-
21.11.2024Поступление желобонакатчиков GruvMaster - Новинка на Российском рынке!
-
27.12.2023С новым 2024 годом!

Сварочный экструдер ОмскСварочные экструдеры применяются для экструзионной сварки совместимых термопластов с подачей расплавленного присадочного материала в подготовленную зону соединения. Такое оборудование используют при изготовлении и ремонте изделий из полимерных листов, резервуаров и конструкций. При выборе учитывают свариваемый материал, производительность, диаметр присадочного прутка, конструкцию сварочного башмака, предварительный нагрев и условия питания. читать далее » |
-
 Мощность: 0,8 / 0,8 / 3,4 кВтПроизводительность: 2,0 - 3,0 кг/чЦена с НДС
170 550 руб.
-
 Мощность: 0,8 / 3,4 кВтПроизводительность: 2,0 - 2,5 кг/чЦена с НДС
179 550 руб.
-
Хит Советуем
 Мощность: 1,3 / 3,4 кВтПроизводительность: 1,8 - 2,8 кг/чЦена с НДС
184 653 руб.
-
 Мощность: 0,8 / 0,8 / 1,6 кВтПроизводительность: 2,0 - 2,5 кг/чЦена с НДС
197 910 руб.
-
Хит Советуем
 Мощность: 3 кВтПроизводительность: 1,5 - 2,2 кг/чЦена с НДС
200 375 руб.
-
Хит Советуем
 Мощность: 3 кВтПроизводительность: 2,4 - 3,4 кг/чЦена с НДС
210 745 руб.
-
 Мощность: 1,3 / 3,4 кВтПроизводительность: 2,0 - 3,0 кг/чЦена с НДС
215 550 руб.
-
Хит Новинка Советуем
 Мощность: 1,3 / 3,4 кВтПроизводительность: 2,5 - 3,0 кг/чЦена с НДС
228 100 руб.
-
 Мощность: 0,8 / 1,3 / 1,6 кВтПроизводительность: 2,0 - 3,0 кг/чЦена с НДС
233 910 руб.
-
 Мощность: 0,8 / 1,3 / 3,4 кВтПроизводительность: 2,0 - 3,0 кг/чЦена с НДС
260 910 руб.
-
 Мощность: 3 кВтПроизводительность: 2,4 - 3,4 кг/чЦена с НДС
269 100 руб.
-
Хит Новинка Советуем
 Мощность: 1,3 / 3,4 кВтПроизводительность: 2,0 - 3,0 кг/чЦена с НДС
273 500 руб.
-
Хит Новинка Советуем
 Мощность: 1,2 / 3,4 кВтПроизводительность: 2 - 3 кг/чЦена с НДС
276 000 руб.
-
 Мощность: 1,38 кВтПроизводительность: 1,1 кг/чЦена с НДС
294 137 руб.
-
Хит Новинка Советуем
 Мощность: 1,3 / 1,6 / 0,8 кВтПроизводительность: 2 - 3 кг/чЦена с НДС
330 000 руб.
-
 Мощность: 3,2 кВтПроизводительность: 3 кг/чЦена с НДС
387 764 руб.
-
 Мощность: 2,8 кВтПроизводительность: 2 кг/чЦена с НДС
403 894 руб.
-
 Мощность: 2,7 кВтПроизводительность: 2,2 кг/чЦена с НДС
449 910 руб.
-
 Мощность: 1,7 кВтПроизводительность: 1,1 кг/чЦена с НДС
471 101 руб.
-
 Мощность: 2,8 кВтПроизводительность: 1,3 - 1,8 кг/чЦена с НДС
533 878 руб.
-
 Мощность: 2,7 кВтПроизводительность: 2 кг/чЦена с НДС
537 011 руб.
-
 Мощность: 3,1 кВтПроизводительность: 3,2 кг/чЦена с НДС
539 910 руб.
-
 Мощность: 1,75 кВтПроизводительность: 1 кг/чЦена с НДС
539 910 руб.
-
 Мощность: 2,8 кВтПроизводительность: 1,8 - 3,6 кг/чЦена с НДС
569 708 руб.
-
 Мощность: 3,1 кВтПроизводительность: 2,2 кг/чЦена с НДС
584 910 руб.
-
 Мощность: 3,5 кВтПроизводительность: 1,8 - 3,6 кг/чЦена с НДС
585 736 руб.
-
 Мощность: 5,3 кВтПроизводительность: 5 кг/чЦена с НДС
637 200 руб.
-
 Мощность: 3,5 кВтПроизводительность: 3,2 кг/чЦена с НДС
656 910 руб.
-
 Мощность: 5,3 кВтПроизводительность: 6 кг/чЦена с НДС
662 220 руб.
-
 Мощность: 4 кВтПроизводительность: 5 кг/чЦена с НДС
670 500 руб.
-
 Мощность: 3,5 кВтПроизводительность: 3 кг/чЦена с НДС
695 065 руб.
-
 Мощность: 3,3 кВтПроизводительность: 4 кг/чЦена с НДС
719 910 руб.
-
 Мощность: 1,6 кВтПроизводительность: 0,2 - 0,8 (1,15) кг/чЦена с НДС
720 299 руб.
-
 Мощность: 4,2 кВтПроизводительность: 6,2 кг/чЦена с НДС
760 500 руб.
-
 Мощность: 3,5 кВтПроизводительность: 3,3 кг/чЦена с НДС
760 882 руб.
-
 Мощность: 1,3 кВтПроизводительность: 0,5 кг/чЦена с НДС
785 000 руб.
-
 Мощность: 3 кВтПроизводительность: 0,5 - 2,3 кг/чЦена с НДС
791 424 руб.
-
 Мощность: 3,5 кВтПроизводительность: 4 кг/чЦена с НДС
863 910 руб.
-
 Мощность: 3 кВтПроизводительность: 0,5 - 2,7 кг/чЦена с НДС
880 294 руб.
-
 Мощность: 3,68 кВтПроизводительность: 1,5 - 4 кг/чЦена с НДС
1 026 977 руб.
-
 Мощность: 2,6 кВтПроизводительность: 0,5 - 1,2 кг/чЦена с НДС
по запросу
-
 Мощность: 2,8 кВтПроизводительность: 2 кг/чЦена с НДС
по запросу
-
 Мощность: 2,7 кВтПроизводительность: 2 кг/чЦена с НДС
по запросу
-
 Мощность: 2,8 кВтПроизводительность: 3 кг/чЦена с НДС
по запросу
-
 Мощность: 5,1 кВтПроизводительность: 5 кг/чЦена с НДС
по запросу
-
 Мощность: 5,1 кВтПроизводительность: 6 кг/чЦена с НДС
по запросу
-
 Мощность: 2,2 кВтПроизводительность: 0,3 - 0,8 кг/чЦена с НДС
по запросу
-
 Мощность: 3,68 кВтПроизводительность: 2,5 - 4 кг/чЦена с НДС
по запросу
-
 Мощность: 4,6 кВтПроизводительность: 3,4 - 6 кг/чЦена с НДС
по запросу
-
 Мощность: 3 кВтПроизводительность: 2 кг/чЦена с НДС
по запросу
-
 Мощность: 3,2 кВтПроизводительность: 3 кг/чЦена с НДС
по запросу
-
 Мощность: 3,3 кВтПроизводительность: 4 кг/чЦена с НДС
по запросу
-
 Мощность: 4 кВтПроизводительность: 5 кг/чЦена с НДС
по запросу
-
 Мощность: 3,3 кВтПроизводительность: 1,1 - 1,8 кг/чЦена с НДС
по запросу
-
 Мощность: 3,3 кВтПроизводительность: 1,1 - 1,8 кг/чЦена с НДС
по запросу
-
 Мощность: 3,7 кВтПроизводительность: 1,1 - 1,8 кг/чЦена с НДС
по запросу
-
 Мощность: 3,7 кВтПроизводительность: 1,1 - 1,8 кг/чЦена с НДС
по запросу
-
 Мощность: 3,3 кВтПроизводительность: 1,8 - 3,2 кг/чЦена с НДС
по запросу
-
 Мощность: 3,95 кВтПроизводительность: 1,8 - 3,2 кг/чЦена с НДС
по запросу
-
 Мощность: 3,95 кВтПроизводительность: 1,8 - 3,2 кг/чЦена с НДС
по запросу
-
 Мощность: 4,75 кВтПроизводительность: 2 - 3,6 кг/чЦена с НДС
по запросу
-
 Мощность: 4,75 кВтПроизводительность: 2 - 3,6 кг/чЦена с НДС
по запросу
-
 Мощность: 4,9 кВтПроизводительность: 3,8 - 5,8 кг/чЦена с НДС
по запросу
-
 Мощность: 4,9 кВтПроизводительность: 3,8 - 5,8 кг/чЦена с НДС
по запросу
Сварочные экструдеры для экструзионной сварки пластика
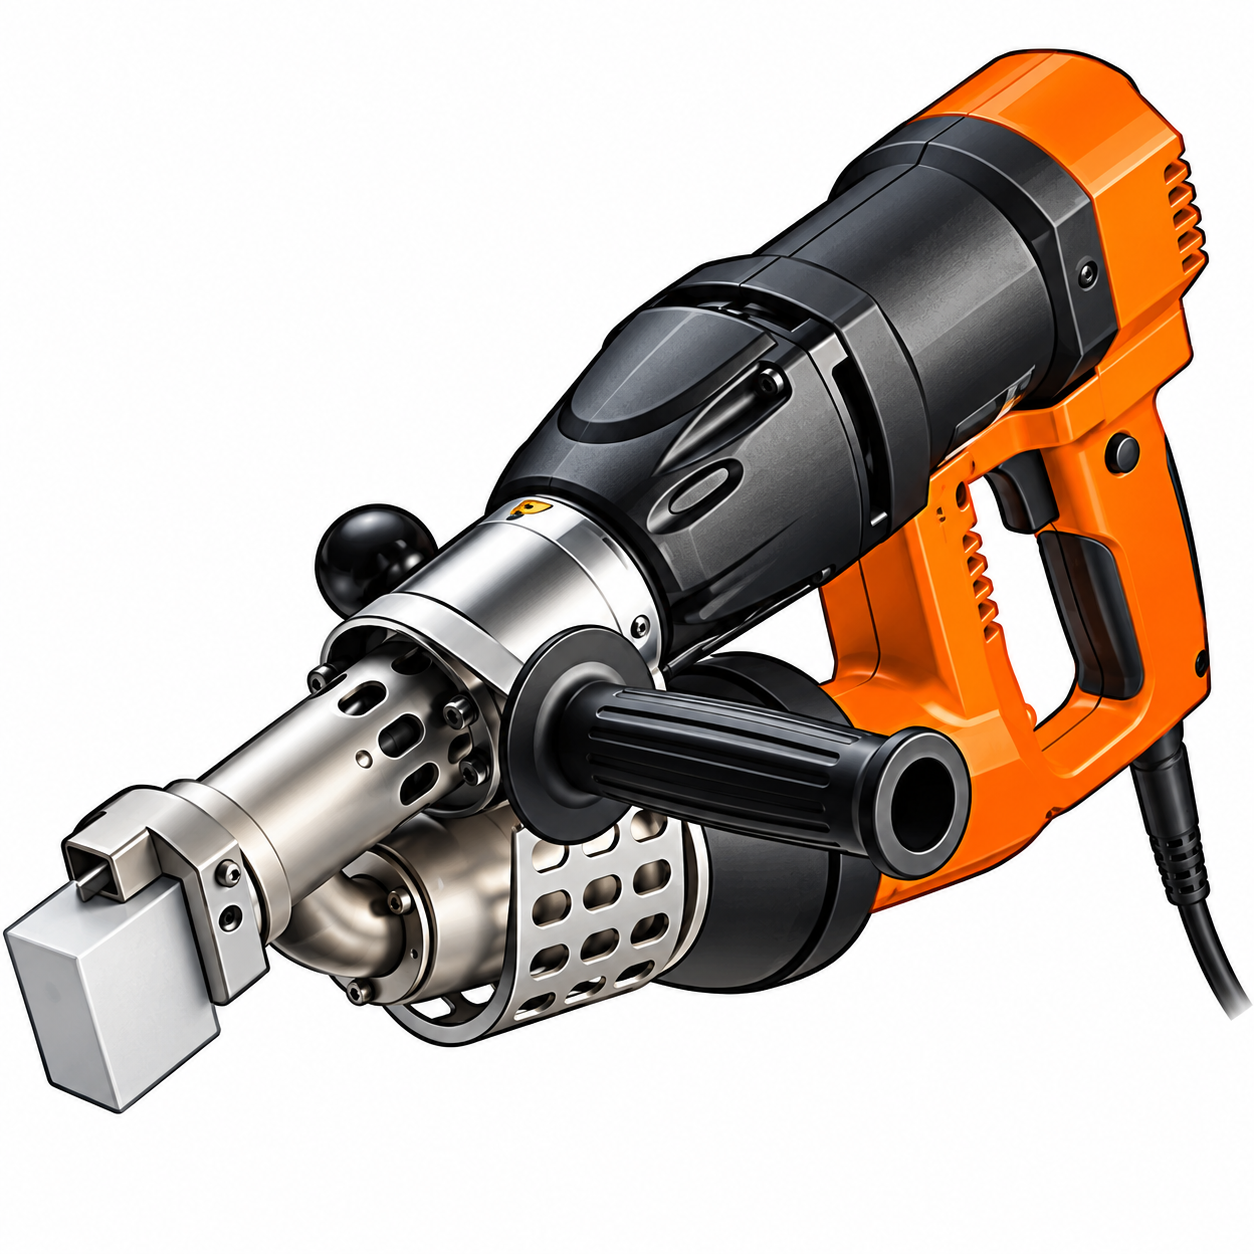
Сварочный экструдер — оборудование для соединения совместимых термопластичных деталей с использованием расплавленного присадочного материала. Внутри аппарата пруток или иной предусмотренный исходный материал пластифицируется, затем расплав поступает через сварочный башмак в подготовленную зону шва. Одновременно поверхности деталей обычно прогреваются до установленного технологией состояния. Экструзионная сварка применяется при изготовлении и ремонте изделий из полимерных листов, ёмкостей, коробов и других конструкций, допускающих такой способ соединения.
Принцип экструзионной сварки
Подающий механизм перемещает присадочный материал в нагреваемую зону, где он становится пластичным. Затем расплав выдавливается через формующее сопло или башмак. Для качественного шва необходимы подготовка кромок, подходящий состав присадки, управляемый нагрев и правильная скорость движения. Недостаточный прогрев основания ухудшает сплавление, а перегрев может привести к термическому повреждению пластика.
Сварка полиэтилена и полипропилена
Экструзионную сварку применяют для соответствующих материалов из полиэтилена и полипропилена, включая отдельные листовые и трубные изделия. ПНД относится к группе полиэтиленов высокой плотности, однако марки и свойства ПЭ могут различаться. Допустимость сварки определяется совместимостью основного материала и присадки. Не следует применять одинаковые параметры для разных полимеров без подтверждённой технологической процедуры.
Другие термопластичные материалы
Сварка других термопластов допускается только при соответствующей конструкции экструдера и подтверждённой технологии. Для ПВХ, ПВДФ и смешанных полимеров важно отдельно проверять термическую стабильность и совместимость присадки.
Ручные и промышленные исполнения
Ручные экструдеры удобны для мобильных работ и сложных швов. Производительные установки применяют при больших объёмах наплавки. Класс оборудования определяют по назначению, массе, подаче расплава и рабочему циклу.
Производительность и диаметр прутка
Производительность обычно характеризуют массой расплава, подаваемого за единицу времени. Этот показатель влияет на скорость заполнения разделки, но не определяет качество соединения самостоятельно. При выборе учитывают толщину деталей, объём шва, совместимый диаметр и профиль присадки. Избыточная подача материала без достаточного прогрева основания не позволяет получить надёжный результат.
Сварочные башмаки и подготовка кромок
Башмак формирует геометрию укладываемого расплава и помогает прижимать его в зоне соединения. Форма рабочей части должна соответствовать типу шва: угловому, стыковому или другому предусмотренному исполнению. Кромки предварительно очищают и подготавливают подходящим способом. Для отдельных материалов требуется удаление окисленного слоя. Смена башмака проводится только при совместимости с аппаратом и после безопасного охлаждения.
Предварительный нагрев и регулировка
В конструкции сварочного экструдера могут предусматриваться отдельные системы нагрева присадки и основного материала. Температуры не обязательно совпадают: режим зависит от свойств полимера и условий сварки. Важны стабильная подача воздуха и контроль параметров. Перегрев повреждает полимер, недостаточный нагрев ослабляет соединение.
Как выбрать сварочный экструдер
Перед приобретением определяют материал изделий, толщину деталей, необходимую производительность и геометрию швов. Затем проверяют тип подачи присадки, диапазоны температур, доступные башмаки, вес и потребность в электроэнергии. Для выездных работ учитывают кабель и устойчивое размещение. Совместимость присадки проверяют заранее.
Контроль шва и безопасная эксплуатация
После сварки соединение охлаждают по установленной технологии и проверяют предусмотренными методами. Визуальная однородность не заменяет испытания на прочность и герметичность, если они необходимы. При работе используют защиту от горячих частей и подходящую вентиляцию. Обслуживание нагревателя и шнекового узла выполняют только в порядке, предусмотренном производителем.
Выбор оборудования для экструзионных работ
Сварочный экструдер подбирают под конкретный термопласт и характер конструкции, а не по одному показателю производительности. Правильная подготовка кромок, качественная присадка и устойчивый тепловой режим имеют решающее значение для получения повторяемого сварного соединения.